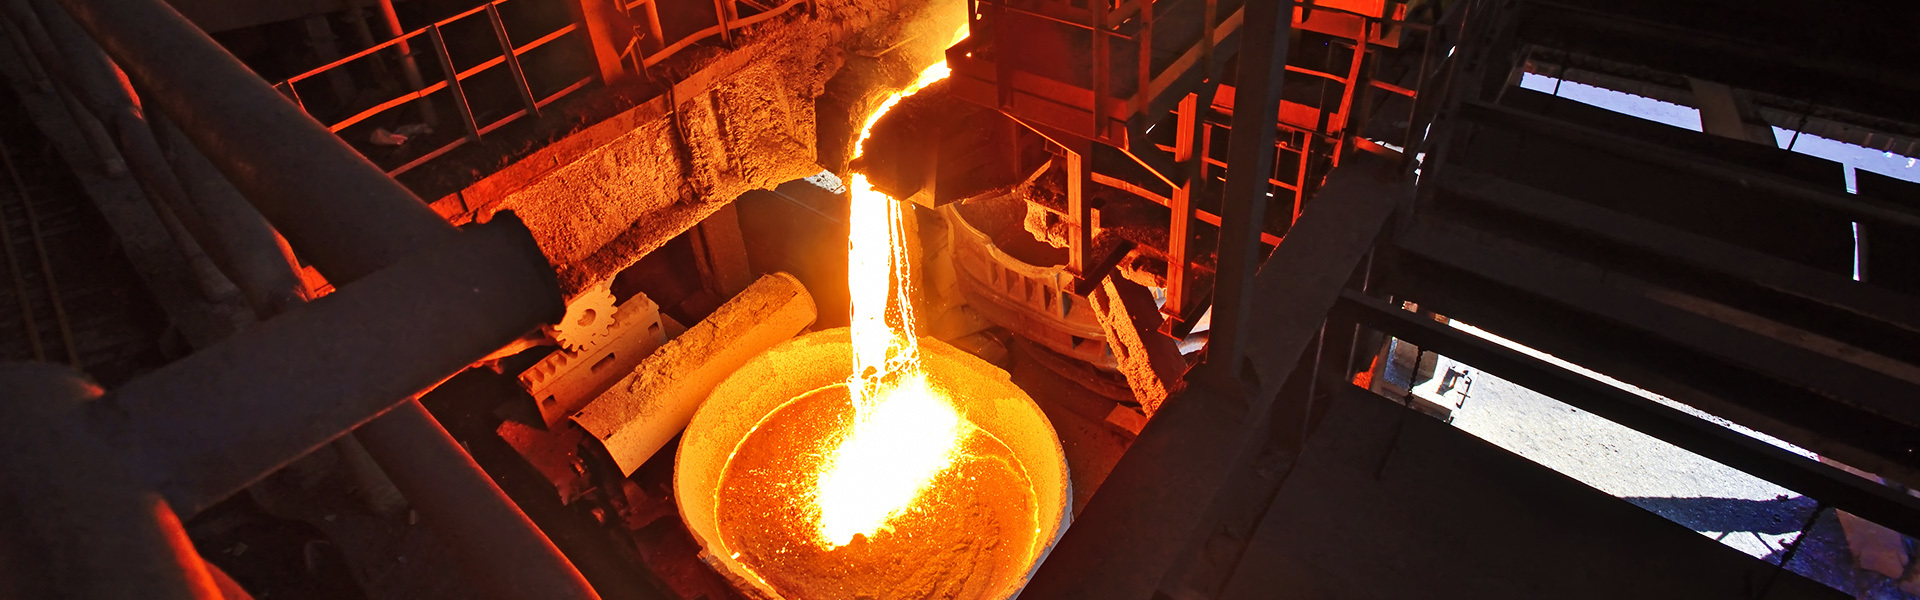

Холоднокатаная сталь
1. Маринованный:Горячекатаные рулоны проходят через линию травления, где машины для дробления накипи и растворы соляной кислоты используются для удаления любых поверхностных накипей и/или оксидной пленки, которые вызывают поверхностные дефекты на заключительном этапе обработки холоднокатаной стали.
2. Холодная прокатка:Маринованные катушки холоднокатаные в тандемных мельницах до определенной толщины, обычно от 40 до 90%, исходных размеров материала. Полностью автоматическая регулировка формы обеспечивается с помощью современного технологического оборудования.
3. Электролитическая очистка:Целью электролитической очистки является удаление смазочного масла и загрязнений на холоднокатаной стали до процесса отжига.
4. Отжиг:Это высокопроизводительный метод производства, при котором могут быть изготовлены стальные изделия с дополнительными качествами глубокой вытяжки и высокой прочностью на разрыв. Обычно используются два метода отжига: пакетный отжиг и непрерывный отжиг.
5. Пропуск кожи:Этот окончательный процесс прокатки выполняется для того, чтобы удалить незначительные поверхностные дефекты, такие как растяжки, и получить гладкую, блестящую поверхность. Пропуск кожи приводит к дальнейшему уменьшению толщины примерно на 1%.
Смотреть видео
2. Холодная прокатка:Маринованные катушки холоднокатаные в тандемных мельницах до определенной толщины, обычно от 40 до 90%, исходных размеров материала. Полностью автоматическая регулировка формы обеспечивается с помощью современного технологического оборудования.
3. Электролитическая очистка:Целью электролитической очистки является удаление смазочного масла и загрязнений на холоднокатаной стали до процесса отжига.
4. Отжиг:Это высокопроизводительный метод производства, при котором могут быть изготовлены стальные изделия с дополнительными качествами глубокой вытяжки и высокой прочностью на разрыв. Обычно используются два метода отжига: пакетный отжиг и непрерывный отжиг.
5. Пропуск кожи:Этот окончательный процесс прокатки выполняется для того, чтобы удалить незначительные поверхностные дефекты, такие как растяжки, и получить гладкую, блестящую поверхность. Пропуск кожи приводит к дальнейшему уменьшению толщины примерно на 1%.
Горячекатаная сталь
1. Подогрев:Горячекатаные рулоны проходят через линию травления, где машины для дробления накипи и растворы соляной кислоты используются для удаления любых поверхностных накипей и/или оксидной пленки, которые вызывают поверхностные дефекты на заключительном этапе обработки холоднокатаной стали.
2. Черновая:В этом процессе плиты, доля поверхности которых была удалена, превращаются в рулонные материалы с надлежащей формой, толщиной и шириной. В зоне входа и выхода черновой мельницы кромкообрезной станок катит полосу в направлении ширины с помощью системы автоматического управления шириной (AWC).
3. Заканчивать завальцовки:Целью чистовой прокатки является регулировка толщины и ширины рулона до заданных размеров и получения гладкой поверхности и формы при желаемой температуре отделки, соответствующей ее предполагаемому использованию. Наше новейшее оборудование, в том числе рабочие рулонные станки, пара поперечных мельниц и он-лайн рулонные шлифовальные машины (ORG), повышает производительность завода и улучшает качество готовых рулонов, контролируя форму коронки.
4. Стол для бега и намотка:Стальные полосы, после финишной мельницы, передаются на стол для бега, где они наматываются. Во время катания на столе полоски опрыскивают водой, чтобы охладить их до надлежащей температуры для намотки.
Смотреть видео
2. Черновая:В этом процессе плиты, доля поверхности которых была удалена, превращаются в рулонные материалы с надлежащей формой, толщиной и шириной. В зоне входа и выхода черновой мельницы кромкообрезной станок катит полосу в направлении ширины с помощью системы автоматического управления шириной (AWC).
3. Заканчивать завальцовки:Целью чистовой прокатки является регулировка толщины и ширины рулона до заданных размеров и получения гладкой поверхности и формы при желаемой температуре отделки, соответствующей ее предполагаемому использованию. Наше новейшее оборудование, в том числе рабочие рулонные станки, пара поперечных мельниц и он-лайн рулонные шлифовальные машины (ORG), повышает производительность завода и улучшает качество готовых рулонов, контролируя форму коронки.
4. Стол для бега и намотка:Стальные полосы, после финишной мельницы, передаются на стол для бега, где они наматываются. Во время катания на столе полоски опрыскивают водой, чтобы охладить их до надлежащей температуры для намотки.
Электрическая сталь
1. Предварительный отжиг:Во время предварительного процесса отжига, шкала, которая могла образоваться на горячекатаной стали удаляется как задержка прохождения через шкала выключатель и соляной кислоты ванны. Этот начальный процесс термической обработки улучшает свойства стали холодной прокатки так же, как свои магнитные свойства.
2. Холодная прокатка:Для того чтобы получить специфическую толщину и материальные свойства, коэффициент уменьшения 40-90% приложен нормально. Роллинг и кромкообрезные станки автоматически контролируются для получения равномерной толщины и ширины.
3. Отжиг:Отжиг-это процесс, в котором холоднокатаные конструкции преобразуются в перекристаллизованные структуры посредством термической обработки. Для электротехнической стали, ориентированной на зерно, доступны два различных метода отжига: отжиг обезуглероживания и высокотемпературный отжиг. Отжиг декарбонизации удаляет избыток углерода из стали и наносит покрытие MgO. При высокотемпературном отжиге образуются вторичные перекристаллизованные структуры, обладающие превосходными магнитными свойствами.
4. Изоляционное покрытие:В этом процессе изоляционное покрытие наносится непрерывным рулоном для нанесения покрытия, чтобы минимизировать потери вихревого тока, которые пропорциональны толщине листа. Серия покрытий используется для нанесения жидкости изоляционного покрытия на верхнюю и нижнюю часть пластины. Зерноориентированная электротехническая сталь имеет два слоя покрытия, базовое покрытие из темно-коричневого форстерита (Mg2SiO4) в качестве основного ингредиента и прозрачное изоляционное покрытие, содержащее фосфаты. Для не-ориентированной электротехнической стали, различные методы покрытия с различной толщиной и ингредиентами использованы в зависимости от конечного использования и специфических требований потребителя.
Смотреть видео
2. Холодная прокатка:Для того чтобы получить специфическую толщину и материальные свойства, коэффициент уменьшения 40-90% приложен нормально. Роллинг и кромкообрезные станки автоматически контролируются для получения равномерной толщины и ширины.
3. Отжиг:Отжиг-это процесс, в котором холоднокатаные конструкции преобразуются в перекристаллизованные структуры посредством термической обработки. Для электротехнической стали, ориентированной на зерно, доступны два различных метода отжига: отжиг обезуглероживания и высокотемпературный отжиг. Отжиг декарбонизации удаляет избыток углерода из стали и наносит покрытие MgO. При высокотемпературном отжиге образуются вторичные перекристаллизованные структуры, обладающие превосходными магнитными свойствами.
4. Изоляционное покрытие:В этом процессе изоляционное покрытие наносится непрерывным рулоном для нанесения покрытия, чтобы минимизировать потери вихревого тока, которые пропорциональны толщине листа. Серия покрытий используется для нанесения жидкости изоляционного покрытия на верхнюю и нижнюю часть пластины. Зерноориентированная электротехническая сталь имеет два слоя покрытия, базовое покрытие из темно-коричневого форстерита (Mg2SiO4) в качестве основного ингредиента и прозрачное изоляционное покрытие, содержащее фосфаты. Для не-ориентированной электротехнической стали, различные методы покрытия с различной толщиной и ингредиентами использованы в зависимости от конечного использования и специфических требований потребителя.
Стальная пластина
1. Завальцовка:Двусторонняя финишная мельница с максимальной нагрузкой 7000 тонн сводит к минимуму внутренние дефекты даже в чрезвычайно толстых листах. Автоматическое управление манометром и системы управления формой могут уменьшить не только отклонение толщины плит но также улучшить плоскостность.
2. Охлаждение:Система охлаждения позволяет производить высокопрочную сталь без термообработки путем прокатки и ускоренного охлаждения. Используя метод охлаждения туманом с всасывающим типом, система имеет высокую охлаждающую способность и способна поддерживать равномерный градиент температуры в направлении по ширине. Это приводит к уменьшению отклонения качества пластины.
3. Горячее выравнивание:Горячий разровнитель использован для того чтобы сделать плоские плиты высшего качества путем исключать остаточное напряжение вышло на свернутые плиты.
4. Разрезать:После прохождения через охладитель пластины проходят проверку точности размеров, а затем разрезаются на соответствующую ширину и длину в соответствии с классом и толщиной пластины с помощью механического резака или пламенного планера. Для получения более высокой степени точности размеров в изделиях условия производства определяются такими факторами, как зазор воздушного ножа и размер сопла газовой горелки.
5. Термическая обработка:Для того чтобы достигнуть структуры плиты требуемой клиентами, плиты проходят термическую обработку после иметь масштаб извлеченный бластерами съемки. Жара обрабатывая объекты не-окисляя типа трубки радиации, который производит свободные от накипи жар-обработанные плиты.
6. Ультразвуковые проверки тестера:Ультразвуковой тестер проверяет для отверстий дуновения, труб, и слоений и других внутренних дефектов. Этот тест выполнен для того чтобы гарантировать внутреннее качество плит требуемых клиентами.
Смотреть видео
2. Охлаждение:Система охлаждения позволяет производить высокопрочную сталь без термообработки путем прокатки и ускоренного охлаждения. Используя метод охлаждения туманом с всасывающим типом, система имеет высокую охлаждающую способность и способна поддерживать равномерный градиент температуры в направлении по ширине. Это приводит к уменьшению отклонения качества пластины.
3. Горячее выравнивание:Горячий разровнитель использован для того чтобы сделать плоские плиты высшего качества путем исключать остаточное напряжение вышло на свернутые плиты.
4. Разрезать:После прохождения через охладитель пластины проходят проверку точности размеров, а затем разрезаются на соответствующую ширину и длину в соответствии с классом и толщиной пластины с помощью механического резака или пламенного планера. Для получения более высокой степени точности размеров в изделиях условия производства определяются такими факторами, как зазор воздушного ножа и размер сопла газовой горелки.
5. Термическая обработка:Для того чтобы достигнуть структуры плиты требуемой клиентами, плиты проходят термическую обработку после иметь масштаб извлеченный бластерами съемки. Жара обрабатывая объекты не-окисляя типа трубки радиации, который производит свободные от накипи жар-обработанные плиты.
6. Ультразвуковые проверки тестера:Ультразвуковой тестер проверяет для отверстий дуновения, труб, и слоений и других внутренних дефектов. Этот тест выполнен для того чтобы гарантировать внутреннее качество плит требуемых клиентами.
3D виртуальный павильон
Официальные СМИ Douyin
Флагманский Микро Молл
Публичный номер WeChat
Контакты США
Электронная почта: enquiry@jiuzhoumetal.com
Мобильный/Wechat: +86-1596669999
Тел: +86-531-86888888
Адрес: Площадь земли ресурсов Китая, район Ликся, город Цзинань, провинция Шаньдун
SAF Coolest v1.3 设置面板 HIRSX-ZFND-YDASE-ZQQ
违禁词: Первый, лучший, первоклассный, ведущий, уникальный, король, лидер, лидер, экстрим,